










Зварювальна хімія
Зварювальна хімія: молекулярний контроль дефектів та модифікація поверхонь металоконструкцій
Сучасне виробництво нероз'ємних з'єднань давно вийшло за межі суто електромеханічних процесів. Підвищення вимог до антикорозійних властивостей та естетики шва змушує інженерів застосовувати спеціалізовані реагенти на всіх етапах виробничого циклу. Зварювальна хімія — це комплекс полімерних, кислотних та спиртових розчинів, розроблених для оптимізації фізико-хімічних реакцій у зоні термічного впливу. Систематичне використання правильної хімії на підприємствах Кривого Рогу дозволяє скоротити трудовитрати на механічне зачищення (шліфування) до 80 відсотків, мінімізувати відсоток прихованого браку та відновити природні захисні бар'єри легованих сплавів після впливу плазмових температур.
Мінімізація адгезії: антипригарні бар'єри для напівавтоматів (MIG/MAG)
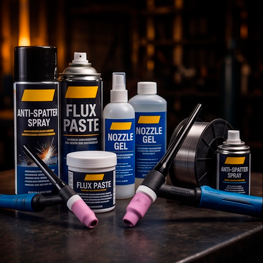
Під час інтенсивного плавлення дроту в середовищі активних газів утворюється велика кількість розпеченої окалини. Ці краплі металу мають високу кінетичну енергію і миттєво приварюються (прикипають) до поверхні деталі та фронтальних елементів пальника. Для блокування процесу адгезії застосовуються антипригарні спреї, пасти та емульсії. Їхня дія базується на створенні надтонкої термостійкої плівки, яка кардинально зменшує поверхневий натяг металу, змушуючи бризки просто відскакувати від обробленої зони, не утворюючи міцних молекулярних зв'язків.
Індустрія суворо класифікує антиспреї за їхнім хімічним складом. Базові силіконові аерозолі забезпечують відмінний захист, але вони категорично заборонені на виробництвах, де деталь згодом підлягає фарбуванню або гальванічному цинкуванню, оскільки силікон блокує зчеплення лакофарбових матеріалів. Для таких завдань використовують водорозчинні біоемульсії без силікону. Ультрапрофесійним інженерним рішенням є керамічні спреї: суспензія наночастинок нітриду бору витримує прямий вплив температури до 1000 градусів Цельсія. Вона наноситься безпосередньо на внутрішню площину газового сопла, захищаючи зварювальні аксесуари від термічної деградації протягом усієї робочої зміни (до 8 годин після одного розпилення).
Відновлення кристалічної решітки: травлення та пасивація (TIG)
Зварювання аустенітних нержавіючих сталей супроводжується локальним вигорянням молекул хрому в зоні термічного впливу, що візуально проявляється у вигляді мінливості кольору (утворення синіх, фіолетових або чорних оксидних плівок). У цих локаціях метал втрачає свої антикорозійні властивості і стає вразливим до міжкристалітної корозії. Механічне зачищення абразивами не вирішує фундаментальну проблему, а лише приховує її візуально, додатково втираючи мікрочастинки стороннього заліза у матрицю сплаву.
Для повного відновлення захисного шару застосовується хімічне травлення. Травильні пасти являють собою густу гелеподібну суміш плавикової (фтористоводневої) та нітратної (азотної) кислот. Завдяки високій в'язкості (тиксотропності), гель наноситься пензлем на вертикальні та стельові шви без стікання. Кислота повністю розчиняє вигорілий шар металу разом з оксидами, оголюючи чисту структуру сплаву. Після змивання пасти водою під високим тиском відбувається процес природної або примусової хімічної пасивації — миттєве утворення нової, стійкої оксидної плівки при контакті з атмосферним киснем.
Терморегуляція силових контурів: діелектричні холодоагенти
Робота на струмах понад 300 Ампер вимагає застосування пальників з рідинним охолодженням. Головна інженерна вимога до рідини, що циркулює всередині силового кабелю — її абсолютна діелектрична нейтральність та хімічна інертність до кольорових металів. Звичайна вода або побутові антифризи містять солі та агресивні лужні присадки, які викликають швидку гальванічну корозію мідних жил та латунних фітингів. Більш того, струмопровідні рідини стають причиною пробою високочастотного імпульсу осцилятора всередину апарата.
Професійні зварювальні холодоагенти створюються на базі високоочищеного етиленгліколю або екологічного пропіленгліколю зі специфічними антикавітаційними та змащувальними лубрикантами, що захищають ротор помпи. Вони мають надзвичайно низьку питому електропровідність (менш як 10 мікросіменсів на сантиметр) та гарантують стабільне відведення тепла від пальника навіть при температурах навколишнього середовища до -20 градусів. Вчасна заміна такої рідини зберігає життєвий цикл запасних частин для обладнання та унеможливлює раптову зупинку всієї виробничої лінії.
Капілярна дефектоскопія: хімічний неруйнівний контроль (NDT)
Завершальним етапом відповідального монтажу є перевірка геометрії шва на наявність мікротріщин, пор та підрізів, які неможливо побачити неозброєним оком. Хімічна індустрія пропонує метод кольорової дефектоскопії. Цей інспекційний процес базується на унікальних законах гідродинаміки та капілярних силах, здатних втягувати рідини у мікроскопічні порожнини незалежно від вектора гравітації.
Технологія складається з трьох послідовних хімічних етапів. Спочатку на попередньо знежирений шов наноситься пенетрант — рідина з екстремально низьким поверхневим натягом та яскравим пігментом. Протягом певного часу він просочується у найменші шпарини шириною в мікрони. Далі надлишки рідини акуратно видаляються розчинником (очисником). Фінальний крок — розпилення проявника (суспензії на основі кремнезему). Проявник працює як хімічна мікрогубка: він витягує червоний пенетрант із тріщин на поверхню металу, формуючи чіткий індикаторний малюнок дефекту. Точність цього методу є еталонною вимогою при здачі газопроводів та посудин високого тиску.
FAQ: Технологічні нюанси застосування зварювальної хімії
- Чому не можна використовувати автомобільний антифриз у зварювальному апараті TIG? Автомобільні антифризи містять силікати та антикорозійні присадки, розраховані на чавунні та алюмінієві блоки двигунів внутрішнього згоряння. У тонких капілярних трубках зварювального пальника вони швидко кристалізуються і випадають в осад, повністю блокуючи циркуляцію. Крім того, автомобільні рідини мають високу електропровідність, що призводить до витікання зварювального струму та згоряння осцилятора підпалу дуги. Застосовуйте виключно спеціалізовані діелектричні рідини для БВО.
- Скільки часу потрібно витримувати травильну пасту на нержавіючій сталі? Час протікання хімічної реакції залежить від марки сплаву (зокрема, вмісту молібдену), товщини оксидної плівки та навколишньої температури. При кімнатній температурі для сталей 300-ї серії процес травлення займає від 20 до 60 хвилин. Для високолегованих дуплексних сталей може знадобитися до кількох годин. Фундаментальне правило: категорично не допускати повного висихання гелю на деталі та не проводити травлення під прямим сонячним промінням.
- У чому різниця між силіконовим та керамічним антипригарним спреєм? Силіконовий спрей створює маслянисту рідку плівку, яка відмінно відштовхує іскри, але глибоко проникає в пори металу і повністю блокує адгезію; його заборонено використовувати, якщо деталь планується фарбувати. Керамічний спрей — це високотехнологічний розчин з наночастинками нітриду бору, який висихає за секунди і залишає міцне тверде біле покриття, здатне витримувати гігантські температурні перевантаження без випаровування. Він використовується переважно для обробки внутрішньої газорозподільної системи самого пальника.
