








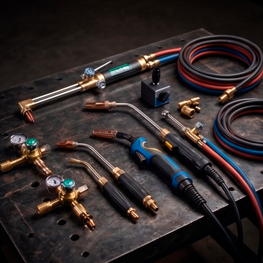


Газові різаки
Газові різаки: професійне обладнання для точного розрізання металу
У сучасній промисловості, будівництві та металообробці газові різаки залишаються одним із найбільш затребуваних інструментів. Незважаючи на розвиток плазмових технологій, газове (автогенне) різання є незамінним, коли мова йде про роботу з металами великої товщини, автономність на об'єктах без електропостачання або необхідність швидкого демонтажу складних конструкцій. В інтернет-магазині WeldingUA ми зібрали кращі зразки газополум'яної апаратури, яка поєднує в собі безпеку, економічність та високу продуктивність.
Принцип роботи та сфера застосування газових різаків
Процес газового різання базується на здатності металів горіти в струмені чистого кисню після їх нагрівання до температури займання. Газовий різак виконує дві основні функції: спочатку він формує підігріваюче полум'я (суміш пального газу та кисню), а потім подає ріжучий струмінь кисню, який окислює метал та видуває утворені оксиди з зони різу.
Наші різаки активно використовуються в таких сферах:
- Металургія та заготівля брухту: для швидкого розрізання масивних балок, швелерів та листового прокату.
- Суднобудування та ремонт: де потрібна мобільність та можливість працювати у важкодоступних місцях.
- Будівництво: монтаж та демонтаж арматури, паль та каркасних елементів.
- Приватні майстерні та СТО: для локального нагріву або розділення металевих деталей.
Основні різновиди різаків у нашому асортименті
Перед тим як купити газовий різак, важливо визначитися з типом пального газу та конструктивними особливостями моделі. Ми пропонуємо наступні категорії:
1. Пропанові різаки (П)
Це найбільш розповсюджений тип інструменту для побутового та промислового використання. Пропан є доступним та відносно безпечним газом. Пропанові різаки ідеально підходять для роботи з низьковуглецевими сталями. Вони забезпечують чистий різ та мають тривалий термін експлуатації мундштуків.
2. Ацетиленові різаки (А)
Ацетилен забезпечує найвищу температуру полум'я (до 3100°C), що дозволяє миттєво прогрівати метал. Це критично важливо для точних робіт та для металів з високою теплопровідністю. Ацетиленове різання є більш інтенсивним процесом, що підвищує загальну продуктивність праці на великих об'єктах.
3. Різаки типу Р1, Р2 та Р3
Класифікація за потужністю дозволяє вибрати інструмент під конкретне завдання:
- Р1: малопотужні різаки для металу товщиною до 100 мм. Легкі, зручні для тонких маніпуляцій.
- Р3: професійні різаки великої потужності, здатні розділяти сталь товщиною до 300 мм і більше.
Технічні переваги нашого обладнання
Ми розуміємо, що робота з газом під тиском вимагає безкомпромісної якості. Кожен різак, представлений у нашому каталозі, має наступні переваги:
- Стійкість до зворотного удару: Сучасна конструкція інжектора мінімізує ризики виникнення небезпечних ситуацій під час перегріву або засмічення мундштука.
- Ергономіка: Зручне розташування вентилів дозволяє регулювати полум'я однією рукою, не перериваючи процес різання.
- Надійні матеріали: Використання латуні, міді та нержавіючої сталі гарантує стійкість до механічних пошкоджень та корозії.
- Універсальність змішування: Наявність моделей з внутрісопловим змішуванням газів для максимальної безпеки.
Поради щодо експлуатації та безпеки
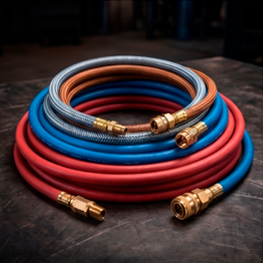
Для забезпечення стабільної роботи обладнання ми рекомендуємо регулярно перевіряти герметичність з'єднань та стан мундштуків. Важливо пам'ятати, що використання різака вимагає наявності захисних окулярів, вогнетривкого одягу та обов'язкового встановлення зворотних клапанів на редуктори та різак.
❓ Часто задавані питання (FAQ)
Який різак кращий: пропановий чи ацетиленовий?
Для більшості стандартних робіт по сталі краще обрати пропановий різак через його економічність та безпеку. Ацетиленовий варто купувати лише тоді, коли потрібна максимальна швидкість нагріву та робота з дуже товстими деталями.
Чи можна використовувати пропановий різак з ацетиленовим балоном?
Ні, це категорично заборонено. Конструкція інжектора та сопел розрахована на конкретну швидкість витікання та теплотворну здатність газу. Використання невідповідного газу призведе до поломки обладнання або травмування.
Як часто потрібно міняти мундштуки на різаку?
Мундштук слід замінити, якщо отвір для ріжучого кисню деформувався, засмітився бризками металу, які неможливо видалити, або якщо факел полум'я став нерівномірним. В середньому при інтенсивній роботі мундштуки міняють раз на кілька місяців.
Чому виникає зворотний удар полум'я?
Основними причинами є перегрів наконечника, низький тиск газів у балоні або дотик мундштука до розплавленого металу. Для запобігання пошкодженню рукавів та балонів завжди використовуйте запобіжні клапани.
Який тиск кисню та пропану виставляти для роботи?
Це залежить від товщини металу. Зазвичай для пропану виставляють 0.2-0.5 бар, а для кисню від 3 до 10 бар (для дуже товстих металів тиск кисню може бути вищим). Точні дані вказані в паспорті до кожної моделі різака.
