










Механізми подачі дроту
Кінематика MIG/MAG: Інженерія механізмів подачі зварювального дроту
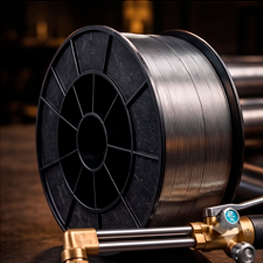
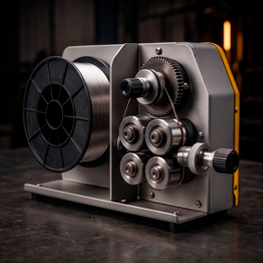
Стабільність горіння плазмової дуги в середовищі захисних газів (MIG/MAG) є прямою похідною від рівномірності надходження присадкового матеріалу до зварювальної ванни. Механізм подачі дроту — це ключовий електромеханічний трансивер, який перетворює обертальний момент двигуна на лінійний вектор руху металевої нитки. В умовах індустріальних навантажень машинобудівних підприємств Кривого Рогу цей вузол повинен долати колосальний аеродинамічний та механічний опір: тертя дроту всередині сталевого або тефлонового напрямного каналу, вигини п'ятиметрового кабелю пальника та можливі мікродефекти на поверхні самої котушки. Інтернет-магазин WeldingUA пропонує високоточні подавальні пристрої, здатні гарантувати ідеальну ламінарність подачі без ривків та пробуксовувань.
Відмова від дешевих пластикових протяжок на користь масивних суцільнометалевих систем з прецизійними редукторами є першим кроком до усунення дефектів шва, таких як непровари, підрізи або надмірне розбризкування металу. Розуміння фізики тягового зусилля дозволяє інженерам з охорони праці та головним зварювальникам правильно конфігурувати обладнання під специфіку конкретного сплаву.
Архітектура тягового блоку: системи 2х2 проти 4х4
Продуктивність механізму жорстко корелює з площею контактної плями між присадковим дротом та ведучими елементами. Залежно від конфігурації, промислова індустрія виділяє два основних класи подавальних пристроїв:
- Двороликові механізми (2х2). Класична схема, що складається з одного нижнього ведучого ролика (підключеного до вала редуктора) та верхнього пасивного притискного підшипника. Це рішення оптимальне для коротких пальників (до 3 метрів) і роботи зі жорсткими сталевими дротами малого діаметра (0.6 - 1.0 мм).
- Чотирироликові механізми (4х4). Професійний стандарт для важкого машинобудування. У цій системі обертальний момент передається одразу на всі чотири ролики через систему шестерень. Завдяки розподіленню тиску на дві пари контакту, дріт не деформується навіть при значному зусиллі затиску. Привід 4х4 є нормативною вимогою для роботи з м'яким алюмінієвим дротом, порошковими (флюсовими) марками та при використанні довгих зварювальних пальників (4-5 метрів).
Топологія контактних поверхонь: профілі подавальних роликів
Трансформація обертання у лінійний рух відбувається виключно за рахунок сили тертя спокою. Якщо геометрія канавки на ролику не відповідає фізичним властивостям матеріалу, виникає або прослизання, або критична деформація дроту (перетворення круглого перерізу на еліпс). Тому підбір роликів є найважливішим етапом налаштування, особливо коли ви оновлюєте запасні частини для обладнання на своєму підприємстві.
Для суцільного сталевого дроту (чорного або нержавіючого) застосовується V-подібний профіль, який жорстко фіксує нитку у трьох точках. Для алюмінію та мідно-кремнієвих сплавів (CuSi3) необхідний U-подібний гладкий профіль, що виключає задири м'якого металу. Для порошкового дроту, який являє собою тендітну металеву трубку з флюсом всередині, використовують ролики з насічкою (V-Knurled). Насічка проколює поверхню оболонки, створюючи надійне мікрозачеплення без необхідності сильного стискання, яке могло б розчавити дріт.
Мотор-редуктори та електронна стабілізація (енкодери)
Джерелом кінетичної енергії в механізмі є колекторний двигун постійного струму (зазвичай 24V або 42V), з'єднаний із планетарним або черв'ячним редуктором. Чим потужніший двигун (від 40 Вт до 120 Вт у промислових моделях), тим більший крутний момент він передає на вал на низьких обертах, що критично під час зварювання товстих металів на малих швидкостях.
Сучасні інверторні платформи використовують ШІМ-модуляцію (широтно-імпульсну) для керування двигуном. Однак флагманські моделі додатково оснащуються тахогенераторами (оптичними або магнітними енкодерами). Цей датчик безперервно зчитує реальну швидкість обертання вала. Якщо зварювальник випадково наступає на кабель пальника, фізичний опір зростає, і двигун починає гальмувати. Енкодер миттєво фіксує падіння швидкості та передає сигнал на материнську плату, яка за мілісекунди збільшує напругу на моторі, зберігаючи задану швидкість подачі абсолютно незмінною.
Динаміка притиску та інтеграція з євророз'ємом (KZ-2)
Коректне калібрування притискного коромисла — це баланс між достатньою тягою та збереженням геометрії дроту. Налаштування здійснюється за допомогою градуйованого гвинта з пружиною. Надмірний тиск призводить до утворення металевої стружки (пилу), яка швидко забиває внутрішній канал пальника. Це, своєю чергою, вимагає позапланового втручання та використання додаткових зварювальних аксесуарів для чищення або повної заміни тефлонової магістралі.
Транзит дроту від подавальних роликів до гнізда зварювального пальника проходить через латунну або мідну капілярну трубку. Її зріз повинен знаходитись на мінімальній відстані (1-2 мм) від роликів. Якщо цей зазор буде більшим, м'який дріт під час заклинювання у наконечнику миттєво згорнеться у вузол ("пташине гніздо") безпосередньо всередині механізму. Фінальною точкою інтеграції є центральний адаптер (євророз'єм KZ-2), який одночасно комутує газову магістраль, силовий струм та керуючі контакти кнопки пальника в єдиний швидкознімний модуль.
FAQ: Технічне обслуговування подавальних вузлів
- Чому дріт заплутується у вигляді "пташиного гнізда" відразу після роликів подачі? Це явище виникає через надмірний опір у каналі пальника (забитий стружкою канал або прикипання дроту до струмопровідного наконечника) у комбінації з неправильно налаштованим (занадто сильним) притиском роликів та великим зазором між роликом і направляючою капілярною трубкою євророз'єму. Притиск має бути налаштований так, щоб ролики проковзували, якщо ви жорстко затиснете дріт пальцями на виході з пальника.
- Чи можна варити алюмінієвий дріт за допомогою простого двороликового (2х2) механізму? Технічно це можливо лише при використанні дуже короткого пальника (не більше 2-2.5 метрів), абсолютно прямого положення кабелю без вигинів, тефлонового каналу та U-подібних роликів. Однак для стабільної промислової роботи з алюмінієм нормативно необхідний механізм 4х4, який дозволяє проштовхувати м'який дріт без його деформації.
- Як правильно очищати механізм подачі від металевого пилу? Технічне обслуговування необхідно проводити під час кожної заміни котушки дроту. Ролики та шестерні продуваються сухим стисненим повітрям. Категорично забороняється змащувати канавки роликів або сам дріт будь-якими мастилами чи солідолом, оскільки мастило потрапить у зварювальну ванну і призведе до катастрофічного утворення водневих пор у кристалічній решітці шва.
