










Клеми маси
Затискачі заземлення (клеми маси): електродинаміка нульового потенціалу у зварювальних контурах
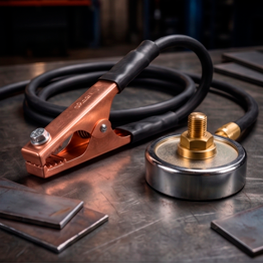
Замкненість електричного кола є фундаментальною умовою для ініціації та підтримки стабільної плазмової дуги. Увага початківців зазвичай фокусується на джерелі струму та електродотримачі, проте саме клема маси (затискач заземлення) є фінальним вузлом, що повертає сотні ампер назад до інвертора. В умовах високих вібрацій, запиленості та постійного переміщення металоконструкцій на підприємствах Кривого Рогу, втрата надійного контакту на нульовому дроті миттєво призводить до катастрофічних наслідків: дуга починає "рватися", метал розбризкується, а в кристалічній решітці шва утворюються глибокі пори. Інтернет-магазин WeldingUA пропонує інженерні рішення для фіксації заземлення, які гарантують нульовий перехідний опір та абсолютну стабільність струмопередачі.
Використання сурогатних затискачів з низькосортної сталі призводить до локального перегріву в точці дотику з деталлю. Згідно із законом Джоуля-Ленца, паразитичний опір перетворює електричну енергію на теплову, що викликає відпал пружин, розплавлення ізоляції та прикипання самої клеми до робочої поверхні. Розуміння морфології матеріалів та кінематики фіксації дозволяє уникнути цих дефектів.
Інженерія матеріалів: боротьба з перехідним опором
Здатність затискача пропускати струми високої щільності без генерації тепла повністю залежить від хімічного складу його струмопровідних елементів. Промислова індустрія класифікує клеми за матеріалом виготовлення контактних поверхонь.
- Лита латунь та бронза. Еталонний вибір для важкого машинобудування (робота на струмах 300-600 Ампер). Ці сплави поєднують чудову електропровідність міді з високою механічною міцністю цинку та олова. Латунна губка не деформується від частих падінь і забезпечує масивну площу контакту.
- Штампована мідь. Використовується у високоточних системах аргонодугового зварювання (TIG). Мідь має найнижчий опір, але є відносно м'яким металом, тому такі затискачі потребують більш делікатного поводження.
- Оцинкована сталь із мідними вставками. Компромісне рішення для монтажних робіт на струмах до 200 Ампер. Сам корпус виготовляється зі сталі для здешевлення та міцності, але безпосередній контакт із деталлю здійснюється через інтегровані мідні пластини або зуби.
Термодинаміка та внутрішнє шунтування: роль мідної косички
Найбільш критичним конструктивним елементом класичної пружинної клеми (типу "крокодил") є внутрішній гнучкий мідний шунт — сплетена з тонких дротів шина (косичка), яка з'єднує верхню та нижню контактні губки. Силовий кабель завжди підключається лише до однієї половини затискача. Якщо мідний шунт відсутній або перетерся, електричний струм починає шукати найкоротший шлях до другої губки і проходить безпосередньо через сталеву притискну пружину та шарнір.
Оскільки сталь має високий електричний опір, пружина за лічені секунди розігрівається до червоного світіння. Це викликає миттєвий відпал металу: пружина назавжди втрачає свою пружність, і клема перестає міцно триматися на деталі. Тому регулярна перевірка цілісності мідного шунта є обов'язковим пунктом технічного обслуговування зварювального поста.
Типологія механізмів просторової фіксації
Геометрія зварюваних деталей диктує вибір механізму кріплення. Універсальних рішень не існує, тому професійний зварювальник завжди має у своєму арсеналі кілька типів фіксаторів.
Пружинні затискачі є найпопулярнішими завдяки швидкості встановлення. Вони ідеально підходять для роботи з листовим металом та кутиками. Однак для зварювання труб великого діаметра їхнього розкриття часто не вистачає. У таких випадках застосовуються гвинтові струбцини (G-clamps). Вони фіксуються шляхом закручування гвинта з Т-подібним руків'ям. Струбцина забезпечує колосальне зусилля стискання, яке буквально прорізає шар іржі або фарби на деталі, створюючи ідеальний електричний контакт без попереднього зачищення металу болгаркою.
Окремою інноваційною категорією є магнітні клеми маси. Вони базуються на потужних неодимових або феритових сплавах і дозволяють підключити нульовий потенціал до абсолютно плоскої поверхні (наприклад, до центру сталевого резервуара), де немає жодного виступу для зачеплення пружиною чи гвинтом. Флагманські магнітні клеми оснащуються поворотним тумблером (switchable magnet), який механічно відключає магнітне поле для легкого зняття пристрою та його очищення від налиплої металевої стружки.
Інтеграція у силовий контур та монтаж кабелю
Ефективність затискача безпосередньо залежить від якості його з'єднання зі зварювальним кабелем (КГ). Монтаж здійснюється за допомогою мідних луджених наконечників, які опресовуються на жилі гідравлічним пресом і жорстко прикручуються болтом до латунної основи клеми. Категорично забороняється просто намотувати оголені жили дроту на болт, оскільки це створює критичний перехідний опір і призводить до швидкого окислення міді.
При модернізації робочого місця інженеру варто звернути увагу на супутні зварювальні аксесуари, щоб гарантувати єдиний стандарт якості всього ланцюга. Якщо ви встановлюєте потужну латунну клему на 500 Ампер, переконайтеся, що ви також використовуєте відповідні промислові роз'єми та з'єднання на панелі самого інвертора (наприклад, байонети 35-50 мм замість побутових 10-25 мм), інакше вузьким місцем, що обмежує потужність системи, стане саме апаратний штекер.
FAQ: Регламент використання та обслуговування клем маси
- Чому магнітна клема маси раптово перестала триматися на металі? Феритові та неодимові магніти піддаються деградації при нагріванні вище точки Кюрі (близько 80-100 градусів Цельсія для бюджетних сплавів). Якщо ви розмістили магнітну клему занадто близько до зварювальної ванни і вона перегрілася від конвективного тепла металу, її магнітна кристалічна решітка руйнується безповоротно.
- Чи потрібно зачищати метал перед встановленням пружинного затискача? Так, це є обов'язковою вимогою нормативів. Іржа, товстий шар олійної фарби або прокатна окалина є діелектриками. Якщо не зачистити контактну пляму до металевого блиску, дуга буде запалюватися з великими труднощами, а струм високої напруги почне пробивати мікроіскри під зубцями клеми, залишаючи на деталі глибокі кратери (підпали), які є недопустимими дефектами на відповідальних конструкціях.
- Як правильно підібрати ампераж затискача заземлення? Номінал клеми повинен дорівнювати або перевищувати максимальний струм вашого зварювального джерела. Наприклад, для апарата на 250 Ампер слід купувати затискач на 300 Ампер. Більший запас (наприклад, клема 500А для апарата 200А) гарантує вічну роботу інструменту без перегріву, проте такі затискачі мають дуже тугу пружину, що може вимагати значних фізичних зусиль для розкриття губок двома руками.
