










Роз’єми та з’єднання
Комутація зварювальних систем: інженерія силових роз'ємів та пневмогідравлічних з'єднань
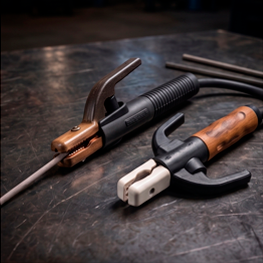
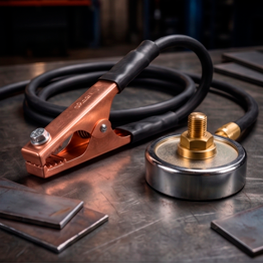
Цілісність електричного кола та герметичність газових магістралей є фундаментальними умовами для стабільної генерації плазмової дуги. Сучасний інвертор може мати ідеальну мікропроцесорну архітектуру, але його ефективність буде зведена до нуля при наявності паразитних опорів у місцях підключення периферії. У промислових умовах підприємств Кривого Рогу, де обладнання працює у режимах екстремальних струмових навантажень та постійної вібрації, роз'єми та з'єднання виступають найважливішими вузлами безперебійної експлуатації. Каталог WeldingUA охоплює весь спектр комутаційних рішень: від масивних латунних терміналів для передачі сотень ампер до прецизійних багатопінових конекторів цифрового керування.
Специфіка зварювальних процесів вимагає від комутаційних вузлів унікальних фізико-механічних властивостей. Вони повинні миттєво фіксуватися без використання гайкових ключів, витримувати постійний нагрів від проходження струму, бути стійкими до пробою високовольтним імпульсом осцилятора та не втрачати еластичності полімерної ізоляції в умовах низьких температур.
Байонетні механізми: стандарт Dinse та передача струмів високої щільності
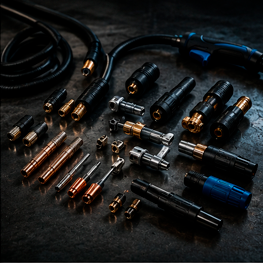
Для швидкого підключення силових кабелів (маси та електродотримача) світова індустрія стандартизувала байонетні роз'єми типу Dinse. Ця система складається з апаратного гнізда (BSB) та кабельного штекера (BSE). Принцип фіксації базується на ексцентриковому кулачковому механізмі: штекер вставляється у паз і провертається на 90 градусів. Завдяки скошеній геометрії контактної групи відбувається ефект самозатягування, що створює максимальну площу дотику двох поверхонь.
Класифікація силових байонетів здійснюється за площею перерізу під'єднуваного кабелю. Форм-фактор 10-25 мм² розрахований на номінальні струми до 200 Ампер і застосовується у компактних монтажних інверторах. Для важкого промислового обладнання використовуються масивні роз'єми 35-50 мм² (до 300 Ампер) та 50-70 мм² (до 400 Ампер). Контактні групи виготовляються зі спеціальних латунних сплавів із високим вмістом міді, що гарантує мінімальний перехідний опір. Якщо площа контакту зменшується через знос або неповне провертання штекера оператором, згідно із законом Джоуля-Ленца в цій точці відбувається різке виділення теплової енергії. Це призводить до розплавлення зовнішньої термореактивної гуми та короткого замикання на корпус апарата.
Мультиплексування потоків MIG/MAG: архітектура центрального євроадаптера
Напівавтоматичне зварювання вимагає одночасної подачі в зону горіння дуги кількох компонентів: присадкового дроту, захисного газу, зварювального струму та сигналів управління. Для об'єднання цих магістралей в єдиний вузол було розроблено центральний євророз'єм стандарту KZ-2. Це коаксіальна латунна конструкція, яка встановлюється на передній панелі подавального механізму.
Інженерія євророз'єму передбачає наявність центрального капілярного каналу, через який ковзає сталевий або тефлоновий направляючий канал для дроту. Навколо цієї осі розташовані радіальні отвори для проходження вуглекислоти чи аргону, а зовнішній масивний латунний циліндр виконує роль головного струмопровідного контакту. Два підпружинені піни на периферії роз'єму замикають коло керування при натисканні кнопки на пальнику. Модернізація старого обладнання шляхом встановлення гнізда KZ-2 дозволяє використовувати будь-які сучасні зварювальні аксесуари світових брендів, повністю відмовившись від застарілих штирових підключень.
Інтеграція газогідравлічних ліній: швидкознімні муфти
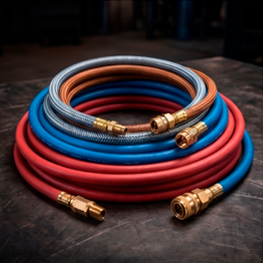
Для систем аргонодугового зварювання (TIG) та плазмового різання (CUT) критично важливою є швидка комутація пневматичних магістралей та контурів рідинного охолодження. Звичайні різьбові штуцери не відповідають вимогам мобільності, тому індустрія перейшла на пневматичні швидкознімне з'єднання (ШЗЗ).
Конструкція роз'єму типу мама (гніздо) містить підпружинену запірну втулку та систему сталевих кульок. При вставлянні ніпеля (папи) кульки жорстко фіксують його у проточці, а внутрішні кільця ущільнювачів з нітрилової гуми (NBR) гарантують абсолютну герметичність при тиску до 12 бар. Окремою категорією є швидкознімачі для блоків водяного охолодження (БВО). Вони оснащуються внутрішніми зворотними клапанами (система Auto-Shutoff). При від'єднанні пальника клапан миттєво перекриває канал, унеможливлюючи витік дорогого антифризу на підлогу цеху. Ніпелі рідинних роз'ємів традиційно мають кольорове маркування (червоний для гарячої зворотної лінії, синій для холодної подачі).
Слабкострумова периферія: багатопінові роз'єми управління типу GX
Складна зварювальна техніка вимагає точної передачі аналогових та цифрових сигналів від педалей дистанційного керування, пультів або систем ЧПК (числового програмного керування). Для цих завдань застосовуються круглі авіаційні роз'єми серії GX (найчастіше GX16 або GX20), що складаються з металевого різьбового корпусу та бакелітової вставки з пінами.
Кількість контактів варіюється від 2 до 14 штук. Наприклад, класична аргонова горілка з вбудованим потенціометром для плавного регулювання струму вимагає мінімум 5-7 пінового підключення (два контакти на замикання дуги та три контакти на резистор). Піни покриваються шаром технічного срібла для мінімізації опору слабкострумовим сигналам. Фіксація штекера до гнізда здійснюється за допомогою накидної гайки, яка запобігає мимовільному розмиканню контактів у разі випадкового ривка за кабель. Якщо під час експлуатації апарата виходить з ладу один із пінів або зривається різьба на корпусі, не обов'язково міняти всю кабельну трасу, достатньо підібрати відповідні запасні частини для обладнання у нашому каталозі та перепаяти контакти згідно зі схемою розпіновки вашого інвертора.
Експлуатаційна деградація та профілактика контактів
Жоден роз'єм не може працювати вічно без належного технічного обслуговування. Металевий пил від роботи болгарок осідає на латунних поверхнях, працюючи як абразив при кожному підключенні байонета чи євроадаптера. Це стирає поверхневий шар металу, збільшуючи технологічні зазори. Регламентне обслуговування вимагає регулярної продувки роз'ємів сухим стисненим повітрям та візуальної інспекції полімерних ізоляторів на предмет мікротріщин або зміни кольору, що є першою ознакою термічного перегріву контактної бази.
FAQ: Поширені питання про зварювальні з'єднання
- Як дізнатися розмір байонетного роз'єму на моєму апараті? Найпростіший спосіб визначити форм-фактор — виміряти діаметр латунного штиря на штекері кабелю. Якщо діаметр становить 9 міліметрів, це роз'єм формату 10-25 мм. Якщо діаметр 13 міліметрів, перед вами масивний промисловий стандарт 35-50 мм (або сумісний з ним 50-70 мм).
- Чому прогорів євророз'єм KZ-2 на напівавтоматі? Найчастіша причина розплавлення пластикових деталей та прогару латунного блоку — це поганий контакт різьбового з'єднання між струмопровідним кабелем пальника та гніздом. Якщо накидна гайка пальника була закручена не до кінця, у місці стику виникає потужна електрична дуга, яка за лічені хвилини знищує геометрію всього центрального адаптера.
- Чи можна використовувати пневматичні фітинги від компресора для підключення аргону? Конструктивно вони можуть підійти, але технічно це небезпечно. Звичайні компресорні швидкознімачі розраховані на технічне повітря і можуть мати залишки заводських мастил на ущільнювачах. Потрапляння мікрокрапель мастила у магістраль чистого аргону призведе до утворення пор у зварному шві, особливо при зварюванні алюмінію. Для захисних газів слід використовувати спеціалізовану зварювальну гідропневматику.
